
Index目次
Ⅰ.アルマイトの膜厚20μと30μ、何が違う?
アルマイト(陽極酸化処理)は、
アルミニウムの表面に酸化皮膜を生成し、
耐食性・耐摩耗性・絶縁性などを付与する表面処理です。
この酸化皮膜の厚さを「膜厚」と呼び、
一般的にμm(マイクロメートル)という単位で指定します。
20μmは0.020mm、30μmは0.030mmです。
数字だけを見ると小さな差ですが、
30μmは20μmの1.5倍の厚さになります。
まずは、両者の違いを整理してみましょう。
|
比較項目 |
膜厚20μm |
膜厚30μm |
|
皮膜の厚さ |
0.020mm | 0.030mm |
|
耐摩耗性 |
一般的な耐摩耗用途で検討 | 摩耗しろの確保に有利な場合がある |
|
耐食性 |
使用環境によっては十分 | 厚膜化が有利な場合がある |
|
絶縁性 |
絶縁用途に使用可能 | 耐電圧向上が期待できる場合がある |
|
寸法への影響 |
比較的小さい | より大きい |
|
自然発色 |
材質・条件による | 色調が変化する場合がある |
|
処理コスト |
比較的抑えやすい | 増加する傾向 |
※同じ材質・処理方法・封孔条件などで比較した場合の一般的な傾向です。
性能が膜厚に比例して向上するわけではありません。
重要なのは、30μmの方が厚いからといって、
『すべての性能が1.5倍になるわけではない』ということです。
Ⅱ.膜厚10μの違いが寸法精度に与える影響
■アルマイト皮膜は表面の外側だけに成長するわけではない
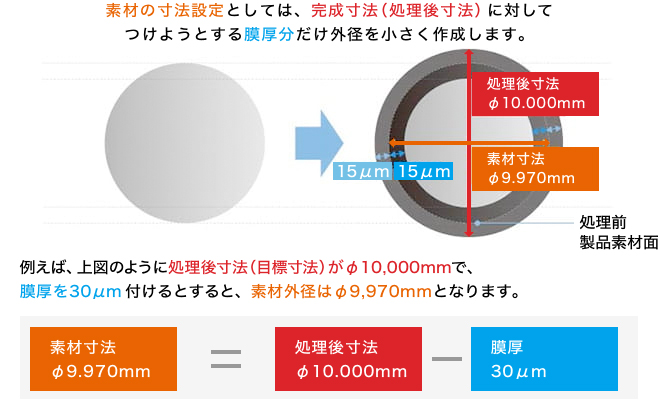
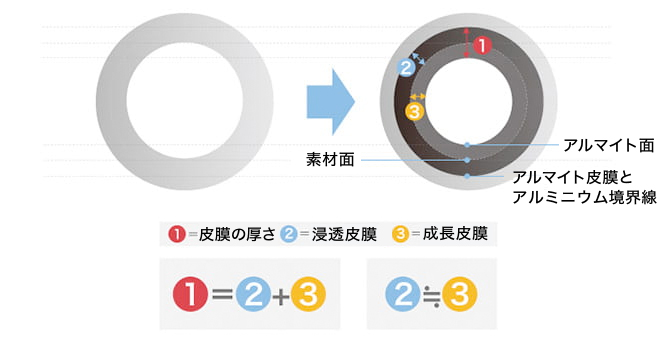
アルマイト処理では、アルミニウム素地が酸化皮膜へ変化するため、
皮膜は元の素材表面を境に、外側と内側の両方向に形成されます。
そのため、膜厚30μmのアルマイト処理を行っても、
製品表面がそのまま30μm外側へ大きくなるわけではありません。
一般的な寸法設計では、皮膜厚さの約半分が外側へ成長すると
仮定して計算します。
この考え方で比較すると、次のようになります。
| 寸法変化の目安 | 20μm | 30μm |
| 指定膜厚 | 20μm | 30μm |
| 片側の成長量 | 約10μm | 約15μm |
| 外径の増加量 | 約20μm | 約30μm |
| 内径の減少量 | 約20μm | 約30μm |
※皮膜の成長割合は材質、電解条件、処理方法などによって異なります。
上記は外側への成長割合を50%と仮定した計算例であり、実測値や保証値ではありません。
■わずか0.01mmの差で組み付け不良になることも
例えば、外径寸法が厳しく管理されている精密部品を考えてみましょう。
膜厚20μmを前提に加工寸法を設定していた製品を、
耐久性向上のため30μmへ変更すると、
外径の仕上がり寸法は計算上さらに約0.01mm大きくなります。
一見すると小さな違いですが、
嵌合部品や摺動部品では無視できません。
「以前は問題なく組み付けられたのに、膜厚を変更したら入らなくなった」
こうしたトラブルを防ぐには、
表面処理後の完成寸法を考慮して、
加工段階から寸法を設定することが重要です。
また、アルマイト皮膜を剥離しても、
処理前の素材寸法へ戻りません。
皮膜形成時にアルミニウム素地の一部が酸化されているためです。
剥離による寸法への影響や、
再処理する際の注意点については、
こちらの記事で詳しく解説しています。
膜厚の変更は、単なる表面処理条件の変更ではなく、
部品の寸法設計にも関わる問題なのです。
アルマイトの寸法変量の自動計算ツールの紹介はこちらからどうぞ
Ⅲ.耐摩耗性・耐食性・絶縁性はどれくらい変わる?
■ 耐摩耗性|厚いほど摩耗に強いとは限らない
一般的に、膜厚を厚くすることで
摩耗に対する余裕を確保できる場合があります。
しかし、アルマイト皮膜の耐摩耗性は、
膜厚だけで決まるものではありません。
皮膜硬度、表面粗さ、相手材、荷重、摺動速度、
潤滑条件なども重要な要素です。
例えば、30μmの皮膜であっても、
摺動条件が適切でなければ摩耗や焼付きが発生することがあります。
逆に、潤滑性を付与した表面処理では、
膜厚を必要以上に厚くしなくても、優れた摺動性能が得られる場合があります。
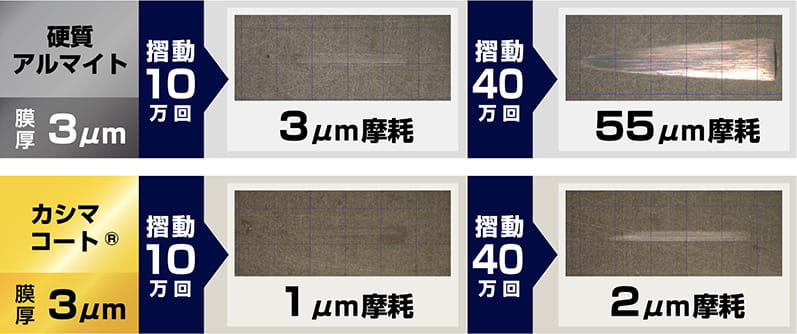
ミヤキの潤滑性硬質アルマイト「カシマコート」も、その選択肢の一つです。
つまり、摩耗対策では膜厚だけを増やすのではなく、
皮膜の性質と使用条件を合わせて考えることが大切です。
例:同一硬度の硬質アルマイトVSカシマコート摺動テスト
なぜ表面を硬くするだけでは摩耗を防げないのか、
その理由についてはこちらの記事で詳しく解説しています。
■耐食性|膜厚だけでなく封孔処理や使用環境も重要
アルマイト皮膜は、アルミニウムの耐食性を高める役割があります。
一般的には、適切に形成された皮膜を厚くすることで、
耐食性の向上が期待できる場合があります。
ただし、実際の耐食性は膜厚だけでなく、
皮膜の状態や封孔処理、使用環境によっても変わります。
例えば、塩分を含む環境や高湿度環境では、
材質や皮膜の欠陥、異種金属との接触なども腐食に影響します。
30μmにすれば必ず腐食を防げる、というものではありません。
使用環境に応じて、適切な処理方法を選択する必要があります。
■ 絶縁性|膜厚が増えれば耐電圧も上がる?
特に高い絶縁性能が求められる部品では、
膜厚だけで判断せず、必要な耐電圧や使用環境を明確にしたうえで
評価することが重要です。
また、アルマイト皮膜の絶縁性は、
膜厚だけでなく湿度や皮膜の状態によっても変化します。
絶縁性の仕組みや、膜厚・湿度との関係については、
こちらの記事で詳しく解説しています。
Ⅳ.膜厚が変わるとアルマイトの色も変わる?
アルマイト処理では、
膜厚の違いが外観にも影響する場合があります。
特に硬質アルマイトでは、
材質や処理条件によって
灰色、褐色、黒色に近い色調など、自然発色に違いが生じます。
膜厚が厚くなることで色調が濃くなる傾向が見られる場合もありますが、
必ずしもすべてのアルミ合金で同じ変化が起こるわけではありません。
■同じ膜厚でも材質が違えば色が違う
例えば、A5052とA6061では合金成分が異なるため、
同じアルマイト処理を行っても、仕上がりの色調に違いが生じる場合があります。
また、A7075やADC12などでは、
合金成分の影響によってさらに異なる外観となることがあります。
このように、アルマイトの色調は膜厚だけでなく、
素材そのものの性質にも左右されます。
▶実際の仕上がりを確認したい方へ
ミヤキでは、異なるアルミ合金や処理方法、
膜厚による色調の違いを比較できる「アノダイズカラーサンプルチャート」を用意しています。
例えば、膜厚10μmと20μmの色調差や、
A5052とA7075の仕上がりの違いなどを、
WEBサイトや実物サンプルで比較できます。
※カラーサンプルは仕上がりの目安であり、
実際の色調は素材状態や処理条件によって変わることがあります。
Ⅴ.膜厚30μへの変更で注意したい3つのポイント
① 材質によって厚膜化の難易度が違う
アルマイト処理の適性は、アルミ合金の種類によって異なります。
例えば、A5052とA6061では合金成分や材料特性が異なり、
皮膜の形成状態や仕上がりに違いが生じる場合があります。
また、A7075のような高強度アルミ合金や
ADC12などのダイカスト材では、
合金成分や組織の影響により、
厚膜化が難しくなることもあります。
そのため、材質を考慮せずに
膜厚だけを指定するのは避けたいところです。
関連記事
② 厚膜化による面粗さ・クラックのリスク
アルマイト皮膜を厚くすると、
処理条件や材質によっては表面粗さが増加する場合があります。
特に摺動部品では、皮膜硬度だけでなく、
相手材と接触する表面の状態も重要です。
また、硬質アルマイトでは、
皮膜と素材の特性の違いや成膜時の応力などによって、
クラックが発生することがあります。
膜厚を厚くすれば、
必ず品質が向上するというわけではありません。
特に硬質アルマイトでは、
膜厚の増加に伴う表面粗さの変化にも注意が必要です。
なぜ硬質アルマイトで面粗さが増えるのか、
その原因と対策については、
こちらの記事で詳しく解説しています。
③ 処理時間とコストへの影響
一般的に、膜厚を厚くするためには成膜に必要な処理時間が長くなり、
電力や冷却などの負担が増える場合があります。
また、厚膜化によって処理条件の管理が難しくなる材質や形状もあります。
その結果、膜厚20μmと30μmでは、
処理コストに差が生じることがあります。
ただし、膜厚が1.5倍だからといって、
価格も単純に1.5倍になるわけではありません。
実際のコストは材質、製品形状、数量、処理方法、
品質要求などにより決定します。
Ⅵ.結局、20μと30μはどちらを選ぶべき?
ここまで説明してきたように、
20μmと30μmにはそれぞれ特徴があります。
ただし、膜厚の選定に絶対的な正解があるわけではありません。
重要なのは、本当に必要な性能を明確にすることです。
例えば、20μmで必要な耐食性や耐摩耗性が担保できるのであれば、
無理に30μmへ増膜する必要はありません。
一方、使用条件や要求性能によっては、
30μm以上の膜厚を検討することが適切な場合もあります。
また、摺動性能を重視する場合には、
単純な厚膜化ではなく、
カシマコートなど潤滑性を備えた表面処理を検討する方法もあります。
膜厚を決める際には、次の点を整理しておくとよいでしょう。
– 何のためにアルマイト処理を行うのか
– 必要な耐摩耗性・耐食性・絶縁性はどの程度か
– 製品の寸法公差に余裕はあるか
– 材質や形状は厚膜化に適しているか
– 外観やコストに制約はあるか
こうした条件を表面処理メーカーと共有することで、
過剰な仕様や処理後のトラブルを防ぎやすくなります。
Ⅶ.まとめ|膜厚10μの違いは品質とコストを左右する
アルマイトの膜厚20μmと30μmは、わずか0.01mmの違いです。
しかし、その差は耐摩耗性・耐食性・絶縁性だけでなく、
寸法精度、外観、製造コストにも影響する可能性があります。
特に精密部品では、膜厚変更による
寸法変化を事前に考慮することが重要です。
また、厚膜化によって必ずすべての性能が
向上するわけではありません。
アルマイトの膜厚は、厚ければ厚いほど良いのではなく、
必要な性能を満たす厚さを選ぶことが大切です。
膜厚20μmと30μmのどちらを選ぶべきか迷った場合には、
材質や製品形状、使用環境、要求性能などを整理したうえで、
表面処理メーカーへ相談することをおすすめします。
―関連記事―

